
Как проверить точность датчика санитарного давления?
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-11-04 Происхождение:Работает
Точность является движущей силой пищевой промышленности, производства напитков и фармацевтической промышленности. Даже микроскопическое отклонение давления может испортить всю производственную партию. Отрасли промышленности, связанные строгими гигиеническими требованиями, в значительной степени полагаются на стерильную среду. Они требуют точных параметров обработки. К сожалению, агрессивные химические вещества и высокая температура, необходимые для поддержания этих условий, неизбежно приводят к дрейфу датчика. Эта постепенная потеря точности ставит под угрозу безопасность потребителей. Это также угрожает строгому соблюдению FDA.
Регулярная проверка остается единственным надежным способом обеспечения целостности процесса. Тщательно контролируемые диагностические проверки позволяют руководителям предприятий выявлять пришедшие в негодность инструменты задолго до того, как произойдут катастрофические сбои. В этом подробном руководстве подробно описаны точные процедуры, метрологические инструменты и передовые методы, необходимые для проверки ваших гигиенических инструментов. Мы также выясним, когда переход на передовую керамическую технологию станет самым разумным финансовым решением.
Ключевые выводы
Регулярная проверка имеет важное значение: регулярные проверки предотвращают дорогостоящие простои и обеспечивают постоянное соблюдение строгих санитарных стандартов в строго регулируемых секторах.
Стандартизированные процедуры: настоящая проверка требует контролируемой среды, сертифицированного эталонного калибратора и точного многоточечного тестирования.
Экологические стрессоры: резкие перепады температур и агрессивные циклы очистки на месте или стерилизации на месте в первую очередь вызывают дрейф механического датчика.
Превосходство керамики: переход на современные керамические материалы значительно уменьшает снос, противостоит химической коррозии и продлевает срок службы оборудования.
Проверка или калибровка. Проверка объективно проверяет, работает ли устройство в допустимых пределах. Калибровка активно настраивает устройство для исправления выявленных ошибок.
Почему точность имеет значение для датчиков давления в санитарном исполнении
Соответствие нормативным требованиям и безопасность
Биофармацевтические предприятия и предприятия по переработке молочной продукции работают под микроскопом. Они полностью полагаются на строгие параметры давления для поддержания стерильной, незагрязненной среды. Регулирующие органы требуют, чтобы все технологические приборы работали в пределах определенных, документально подтвержденных допусков. Устройство измерения давления должно давать точные показания. Это доказывает, что критические температуры и давления стерилизации были достигнуты во время цикла. Отсутствие документального подтверждения этих параметров влечет за собой серьезные штрафы со стороны регулирующих органов, неудачные проверки и разрушительные отзывы продукции. Точные приборы составляют основу любого плана анализа опасностей и критических контрольных точек.
Качество продукции и выход
Неточные показания давления радикально изменяют химические реакции, процессы пастеризации и эффективность фильтрации. Рассмотрим коммерческую установку фильтрации. Если датчик занижает внутреннее давление, автоматизированная система слишком агрессивно подталкивает технологическую среду. Эта чрезмерная сила разрушает хрупкие мембранные фильтры. Это мгновенно загрязняет конечный продукт. И наоборот, чрезмерное давление приводит к тому, что система работает неэффективно, искусственно снижая общую доходность. Даже незначительное отклонение в полпроцента в крупной коммерческой партии приводит к неоднородной текстуре молочных продуктов. Он разрушает активные фармацевтические ингредиенты и приводит к потере ценных материалов.
Защита оборудования
Неисправный датчик может не обнаружить опасные явления избыточного давления, возникающие в трубопроводе. В современных технологических системах используются дорогие санитарные насосы, чувствительные клапаны и специализированные сети гигиенических трубопроводов. Если датчик не активирует необходимые защитные блокировки или не дает команду преобразователю частоты замедлиться, возникающие в результате скачки давления приводят к катастрофическим механическим поломкам. Для защиты этого капитального оборудования необходимы датчики, которые мгновенно и точно реагируют на динамические изменения давления. Это гарантирует, что предохранительные клапаны сработают задолго до того, как произойдет механическое повреждение.
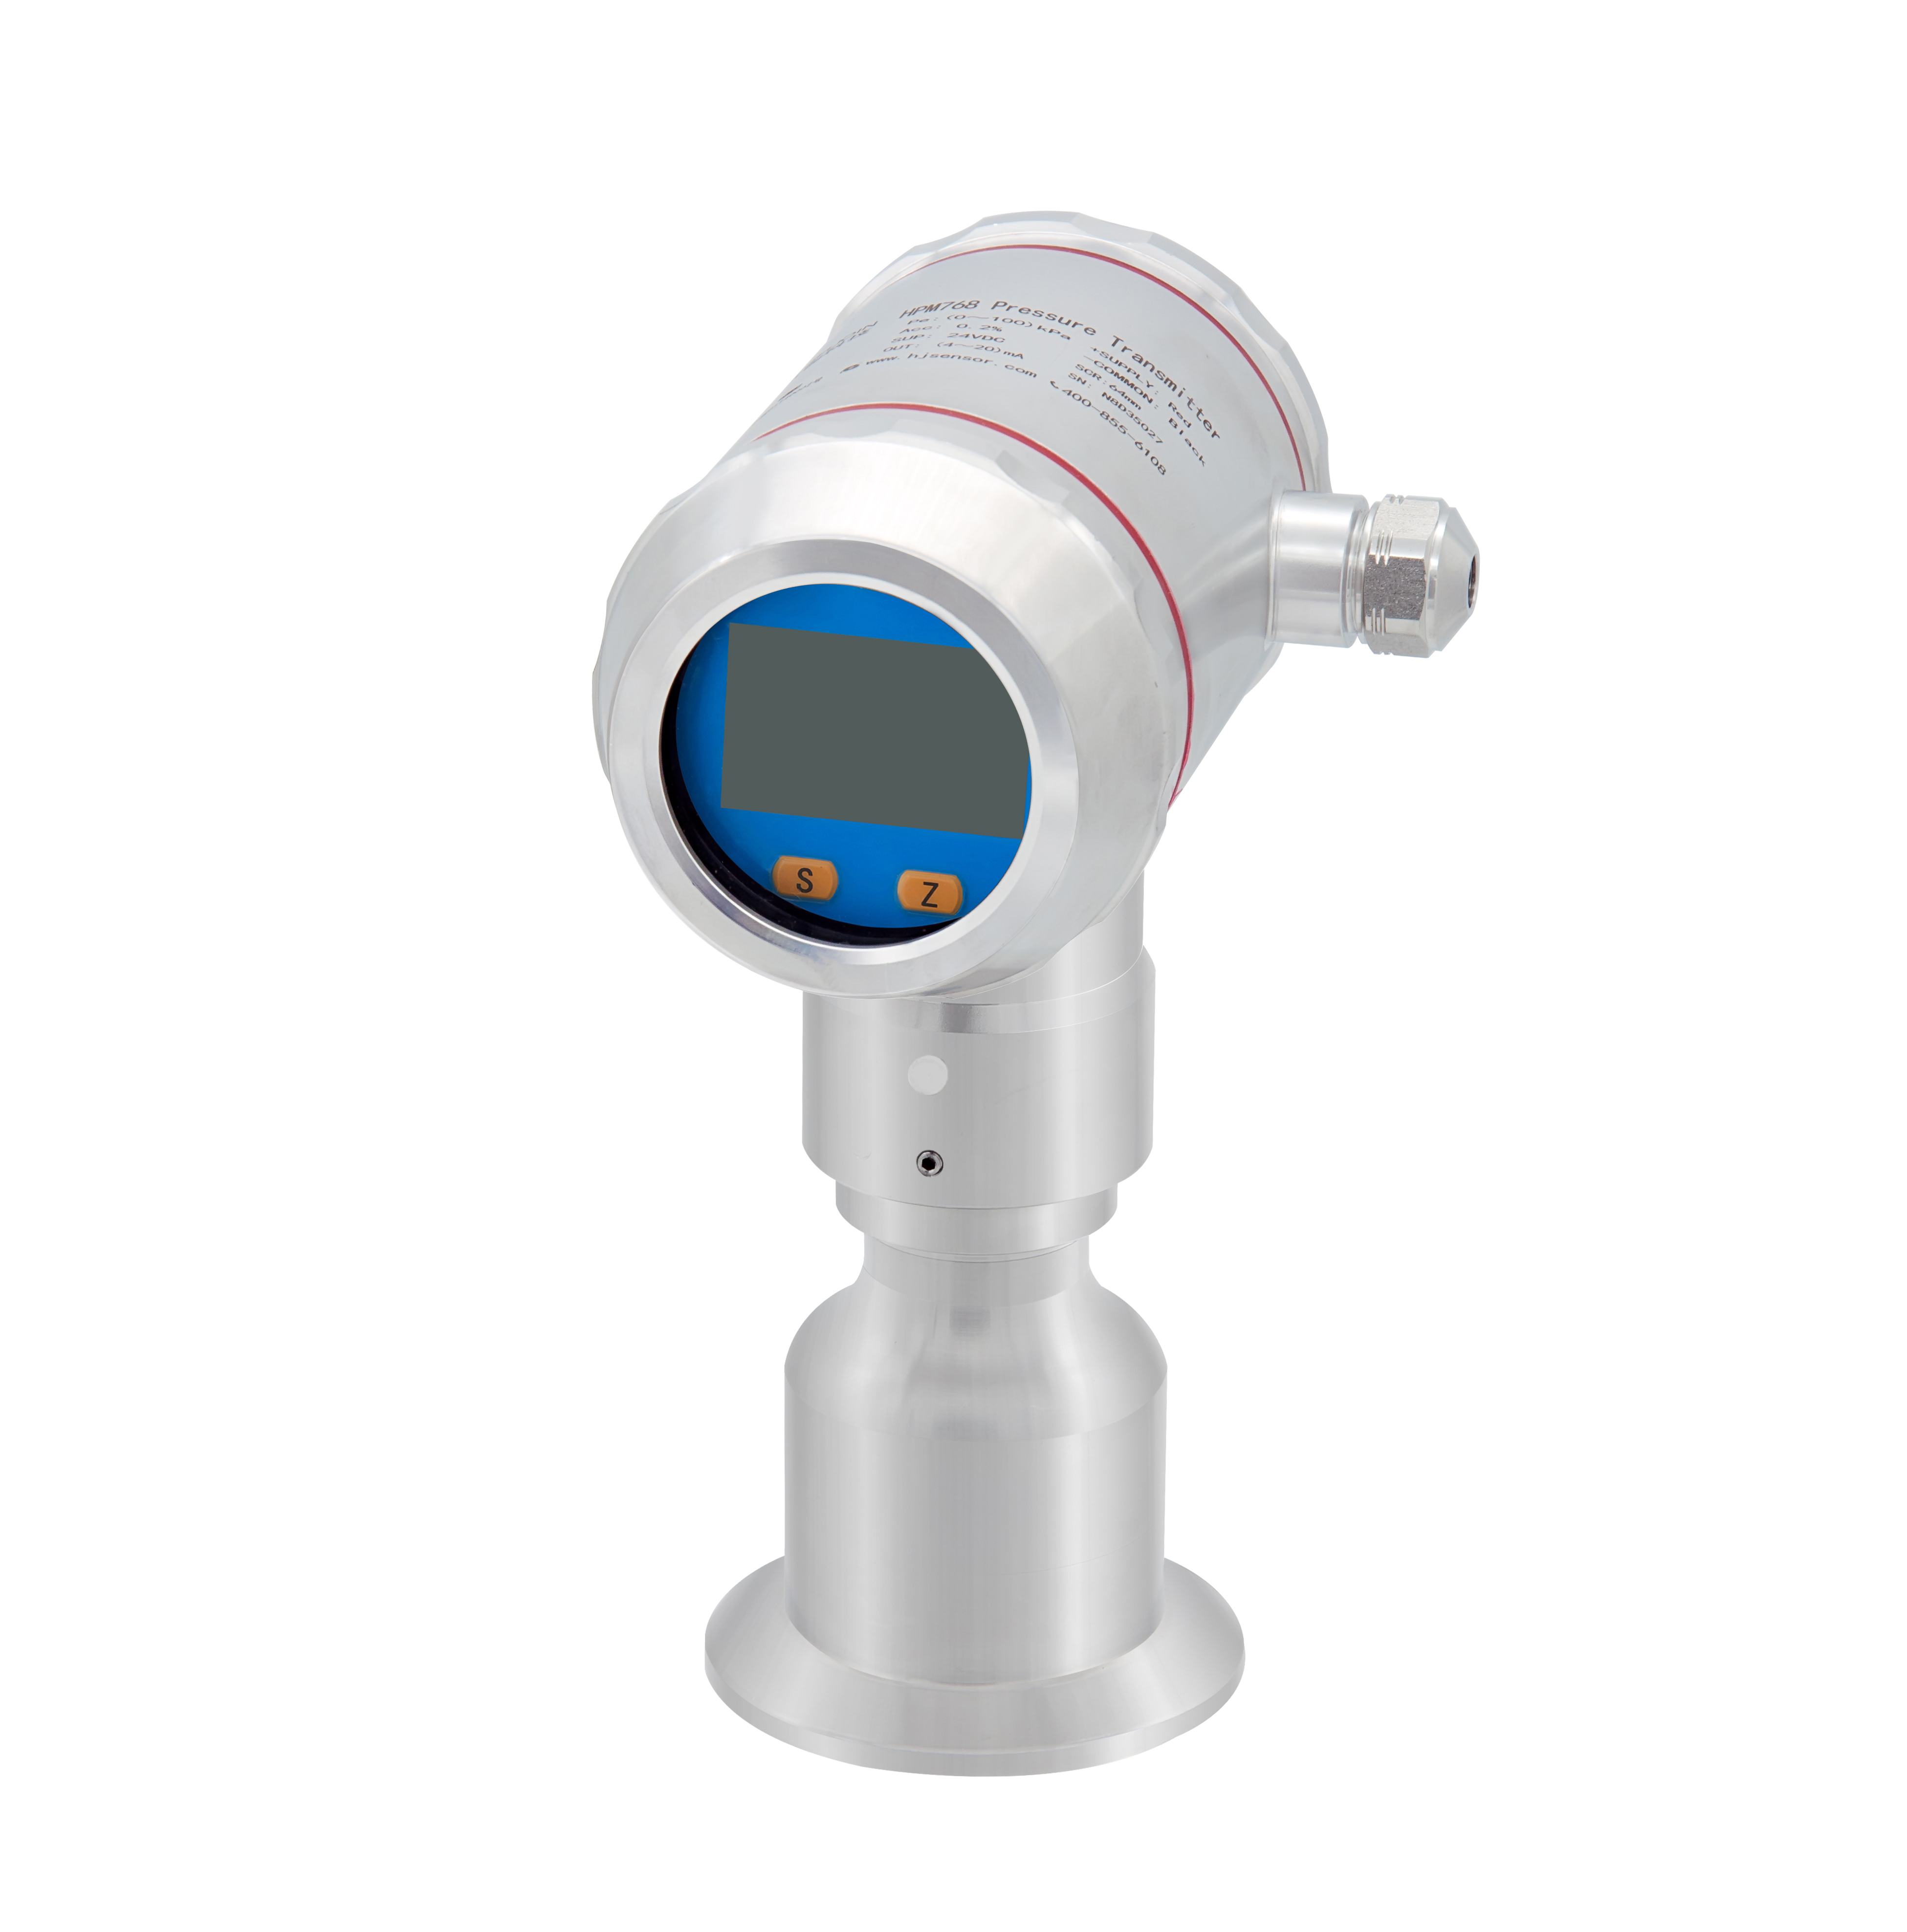
Основные инструменты для процесса проверки
Для правильной проверки гигиенического датчика давления специалисты по техническому обслуживанию должны использовать специализированное метрологическое оборудование. Попытка выполнить этот процесс с использованием некачественных или загрязненных инструментов приведет к получению неверных данных проверки. Это также может привести к необратимому повреждению инструмента.
Прецизионный калибратор давления
Основой любого процесса проверки является высококачественный эталонный стандарт. Передовые методы метрологии диктуют коэффициент погрешности испытаний не менее четырех к одному. По сути, прецизионный калибратор давления должен быть как минимум в четыре раза точнее, чем тестируемый преобразователь. Если ваш технологический прибор имеет заявленную погрешность плюс-минус 0,2 процента от диапазона, эталонный калибратор должен обеспечивать точность не менее плюс-минус 0,05 процента от диапазона. Это строгое соотношение гарантирует, что любое измеренное отклонение действительно связано с самим преобразователем, а не с дефектом испытательного оборудования.
Цифровой мультиметр или калибратор контуров
Большинство промышленных санитарно-гигиенических передатчиков работают по стандартному электрическому контуру 4–20 мА. Чтобы проверить точность работы, вы должны измерить этот электрический выходной сигнал, чтобы убедиться, что он идеально соответствует приложенному физическому давлению. Для считывания выходного сигнала в миллиамперах с точностью до третьего десятичного знака требуется высокоточный цифровой мультиметр или специальный калибратор контура. Петлевые калибраторы особенно полезны в лабораторных условиях. Они могут одновременно обеспечивать питание контура 24 В постоянного тока, необходимое для подачи питания на передатчик во время стендовых испытаний.
Чистый воздух или источник жидкости
Для тестирования санитарного устройства требуются строго незагрязненные испытательные среды. Попадание грязного производственного воздуха, неочищенной водопроводной воды или стандартных гидравлических масел в промывочную диафрагму немедленно приводит к загрязнению датчика. Это нарушает гигиенические нормы. Для пневматических испытаний технические специалисты должны использовать чистый, сухой воздух или азот высокой чистоты. Если гидравлические испытания необходимы для более высоких диапазонов давления, следует использовать стерильную дистиллированную воду или одобренный пищевой глицерин, чтобы избежать попадания бактерий или посторонних частиц.
Необходимые фитинги и адаптеры
В санитарных датчиках не используется стандартная резьба NPT. Традиционные нити создают мертвые зоны, где бактерии легко прячутся и размножаются. Вместо этого они используют соединения Tri-Clamp, DIN 11851 или Varivent. Чтобы подключить преобразователь к испытательному стенду, не поцарапав чувствительный датчик промывки, технические специалисты должны использовать точно соответствующие гигиенические адаптеры в сочетании со свежими гигиеническими прокладками. Неправильный зажим вызывает механическое напряжение на металлической диафрагме. Это приводит к ложным смещениям нуля в процессе диагностики.
Навигация по отраслевым тенденциям: переход к цифровой отслеживаемости
Глядя на нынешнюю ситуацию в сфере гигиенической обработки, эксперты отрасли отмечают решительный сдвиг в сторону автоматизированной безбумажной проверки. Регулирующие органы все чаще проверяют целостность данных во время проверок объектов. Следовательно, отрасль быстро переходит от ручной записи в буфер обмена к автоматизированным циклам проверки с помощью интеллектуальных коммуникаторов. Современные предприятия теперь предпочитают цифровую регистрацию, чтобы соответствовать строгим требованиям FDA 21 CFR Part 11. Этот цифровой переход гарантирует, что каждая точка калибровки имеет отметку времени, защищена от несанкционированного доступа и напрямую загружена в централизованную систему управления калибровкой. Это практически исключает человеческие ошибки транскрипции.
Пошаговое руководство по проверке точности
Подготовка и изоляция
Начните с безопасного удаления преобразователя из технологической линии, соблюдая строгие процедуры блокировки и маркировки. Осторожно протрите промывочную мембрану изопропиловым спиртом, используя безворсовую ткань. Убедитесь, что на поверхности не осталось липких органических остатков или чистящих химикатов. После дезинфекции поместите прибор в калибровочную лабораторию с контролируемой температурой. Дайте устройству адаптироваться к комнатной температуре в течение как минимум двух часов. Температурные градиенты могут временно деформировать чувствительный элемент. Стабилизация температуры выступает в качестве важнейшей предпосылки для установления точного базового уровня.
Проверка нулевой точки
Установите преобразователь в стандартной рабочей ориентации. Гравитация может незначительно изменить внутреннее распределение массы датчика. Оставьте технологическое соединение полностью открытым для атмосферного давления. Включите контур с помощью калибратора и наблюдайте за выходными показаниями. Для стандартного устройства 4–20 мА атмосферное давление должно составлять ровно 4000 мА. Если выходной сигнал значительно отклоняется на этой ранней стадии, в устройстве произошел нулевой сдвиг. Задокументируйте эту первоначальную базовую атмосферную линию, прежде чем приступать к испытаниям под давлением.
Выполнение многоточечного теста
Подключите преобразователь к прецизионному калибратору давления, используя соответствующие санитарные адаптеры. Вы выполните проверку калибровки по пяти точкам при 0, 25, 50, 75 и 100 процентах общего диапазона прибора. Медленно и плавно применяйте давление к каждой заданной точке. Дайте цифровому показанию стабилизироваться в течение 15–30 секунд, затем запишите точный выходной ток в мА. Как только вы достигнете максимального диапазона, медленно сбросьте давление. Запишите точно такие же точки на пути вниз. Тестирование как вверх, так и вниз выявляет любой гистерезис. Это определяет механическую неспособность датчика вернуться в исходное физическое состояние после отклонения.
Расчет допустимой погрешности
Сравните записанные значения мА с ожидаемыми идеальными значениями. Рассчитайте отклонение, вычитая ожидаемый ток в мА из измеренного в каждой конкретной точке давления. Разделите это отклонение на диапазон 16 мА, чтобы определить процент ошибки. Если рассчитанный процент ошибок попадает в пределы заявленного производителем допуска точности во всех проверенных точках, проверка считается успешной. Если оно превысит допустимый допуск, устройство потребует официальной калибровки или полной замены.
Общие факторы, влияющие на точность в гигиенических средах
Температурный шок от циклов очистки
Наиболее распространенной причиной дрейфа датчиков в санитарно-технических системах является сильный термический удар. Во время цикла стерилизации на месте технологические линии обрабатываются паром при температуре 121 градус Цельсия или выше. Сразу же следует быстрое промывание холодной водой. Это резкое изменение температуры приводит к тому, что тонкие металлические диафрагмы быстро расширяются и сжимаются. Со временем постоянная термическая усталость приводит к необратимой деформации чувствительной мембраны. Это изменяет физические свойства и приводит к постоянному сдвигу показаний нулевой точки.
Механическое напряжение и вибрация
На заводах по переработке продуктов питания и напитков используются мощные объемные насосы и гомогенизаторы, которые создают значительные вибрации трубопроводов. Стандартные преобразователи имеют деликатные внутренние микроэлектромеханические системы и хрупкие проволочные соединения. Непрерывные высокочастотные вибрации ослабляют эти внутренние компоненты. Кроме того, неправильный монтаж приводит к серьезной боковой нагрузке на корпус датчика. Ярким примером является чрезмерная затяжка фитинга Tri-Clamp. Это механическое напряжение имитирует фактическое технологическое давление, вызывая постоянные и неточные показания.
Химическая коррозия
В схемах очистки на месте используются высокоагрессивные химические вещества. Концентрированный гидроксид натрия и азотная кислота расщепляют органические белки. Хотя в большинстве санитарных датчиков используется нержавеющая сталь 316L, постоянное воздействие кислот высокой концентрации при повышенных температурах приводит к разрушению этих тонких металлических поверхностей. Эта микроскопическая коррозия приводит к точечной коррозии. Питтинг является местом обитания вредных бактерий и ослабляет диафрагму, что в конечном итоге приводит к потере чувствительности измерений.
Калибровка и проверка: основные различия
Понимание точного различия между этими двумя действиями по техническому обслуживанию предотвращает нарушения соответствия во время проверок. Проверка действует как диагностическая проверка, а калибровка служит корректирующим действием.
Особенность | Проверка | Калибровка |
|---|---|---|
Основная цель | Оцените текущую точность, не внося изменения в устройство. | Настройте прибор для устранения ошибок измерения. |
Принятые меры | Объективное сравнение с прослеживаемым стандартом. | Физическая или цифровая регулировка нуля и диапазона. |
Исход | Результат «пройден или не пройден» документирован для исторических тенденций. | Поведение устройства фундаментально изменено и перенастроено. |
Влияние аудита | Подтверждает постоянную стабильность и надежность процесса. | Означает, что предыдущие измерения могли быть нарушены. |
Преимущество передовой керамической технологии
Чтобы справиться с суровой реальностью химической очистки и термического удара, дальновидные предприятия все чаще переходят на использование передовых материалов. Инвестирование в высокоточный керамический датчик давления для санитарно-гигиенических систем обеспечивает немедленное повышение срока службы. В этих устройствах используется чувствительный элемент, на 99,9 процентов изготовленный из оксида алюминия высокой чистоты. В отличие от традиционной нержавеющей стали, этот прочный керамический материал практически невосприимчив к агрессивным едким и кислотным химикатам, используемым в стандартных процессах очистки.
Исключительная стабильность и защита от коррозии
Керамический гигиенический датчик давления не подвержен окислению или точечной коррозии. Это гарантирует, что датчик останется структурно неповрежденным и очень стабильным в течение многих лет непрерывного химического воздействия. Поскольку керамика обладает исключительно низким коэффициентом теплового расширения, она остается стабильной по размерам во время резких температурных колебаний в циклах стерилизации. Это резко снижает вероятность температурного дрейфа нуля.
Конструкция промывной мембраны
Гигиена остается первостепенной задачей в этих сферах применения. Керамические датчики имеют идеально плоскую мембрану, расположенную заподлицо. Эта безупречно плоская поверхность предотвращает опасное накопление вязких сред, липких белков или бактериальных биопленок, которые обычно мешают конструкциям утопленных датчиков. Промывочная мембрана гарантирует, что чистящие жидкости легко пройдут по всей поверхности, обеспечивая полную стерилизацию с минимальными усилиями.
Устойчивость к избыточному давлению и износу
Керамика невероятно жесткая и обладает превосходными свойствами эластичного восстановления. Под воздействием внезапных скачков давления или механического износа от абразивных сред, таких как сахарная суспензия, прецизионный керамический гигиенический датчик давления противостоит деформации гораздо лучше, чем ультратонкая металлическая диафрагма. Эта присущая механическая прочность означает, что керамические датчики испытывают значительно меньший гистерезис. Следовательно, предприятия получают выгоду от резкого снижения потребности в частой повторной калибровке, что снижает общие затраты на техническое обслуживание.
Полезное руководство по выбору: обновление вашего оборудования
Распознавание признаков необратимого дрейфа сенсора имеет решающее значение. Если преобразователь постоянно не проходит плановую проверку и требует значительной регулировки диапазона в каждом цикле, внутренний чувствительный элемент страдает от фатальной усталости. На данном этапе попытки дальнейших корректировок бесполезны. Вам необходимо вывести агрегат из эксплуатации. При выборе замены сопоставьте технологию датчика непосредственно с вашими конкретными технологическими задачами.
Для высокотемпературной паровой стерилизации: стандартные металлические диафрагмы деформируются под воздействием пара при температуре 121 градус Цельсия. Выберите высокотемпературный передатчик с керамическим конденсатором. Сердечник из оксида алюминия на 99,9 процентов выдерживает быстрые термические удары, не смещая нулевую точку.
Для агрессивной химической очистки: если ваше предприятие использует гидроксид натрия высокой концентрации, избегайте нержавеющей стали 316L. Обновите модель до полностью антикоррозионной керамической модели, чтобы исключить образование микроскопических язв и скопление бактерий.
Для комплексного мониторинга фильтрации: устаревшие аналоговые приборы ограничивают оптимизацию процесса. Переход на современный гигиенический датчик перепада давления, оснащенный цифровыми протоколами связи, дает огромные преимущества. Эти интеллектуальные датчики предлагают возможности удаленного обнуления и расширенную внутреннюю диагностику. Они предупреждают операторов о потенциальных проблемах до того, как произойдут отклонения в процессе.
Заключение
Проверка точности вашего санитарного оборудования для измерения давления — простой, но абсолютно необходимый процесс. Эта критическая процедура диагностики активно защищает качество продукции, защищает дорогостоящее капитальное оборудование и обеспечивает надежную безопасность потребителей. Регулярные проверки предотвращают дорогостоящие незапланированные простои, но использование устаревших технологий превращает обслуживание в постоянную борьбу.
Инвестиции в надежные и высококачественные технологии значительно уменьшают постоянные проблемы с обслуживанием. Усовершенствованные керамические датчики обеспечивают превосходную долговременную стабильность. Они устойчивы к тепловым ударам и химической коррозии, которые разрушают стандартные металлические диафрагмы. Сегодня внимательно просмотрите графики технического обслуживания вашего объекта. Если вы часто сталкиваетесь с дрейфом датчика, пришло время оценить лучшие варианты. Ознакомьтесь с высокопроизводительными измерительными решениями компании HJ Sensor, которые гарантируют строгое соблюдение требований, сокращают затраты на техническое обслуживание и обеспечивают более жесткий контроль процессов в будущем.
Часто задаваемые вопросы
Как часто мне следует проверять точность моего датчика санитарного давления?
Стандартные отраслевые рекомендации обычно рекомендуют проверять точность промышленных приборов для измерения давления каждые 6–12 месяцев. Однако точная частота должна определяться конкретным применением, агрессивностью технологической среды и регулирующей нормативной средой. В строго регулируемых секторах, работающих в соответствии со строгими требованиями FDA, проверка может требоваться ежеквартально. Предприятия, подвергающие свои датчики ежедневной стерилизации паром при высокой температуре, приводят к более быстрому утомлению датчиков, что приводит к необходимости более частых проверочных проверок.
Могу ли я проверить преобразователь, не снимая его с трубопровода?
Проверка на месте технически возможна и часто используется для быстрых промежуточных проверок между формальными циклами калибровки. Этот процесс требует специализированной инфраструктуры трубопроводов, такой как специальные порты проверки или гигиенические манифольды с запорно-спускными клапанами. Хотя испытания на месте сводят к минимуму нарушения технологического процесса, условия окружающей среды на заводе могут привести к ошибкам измерений. Для окончательной и высокоточной проверки удаление устройства и его тестирование в контролируемой лабораторной среде остается эмпирическим золотым стандартом.
Почему керамический датчик лучше подходит для процессов стерилизации?
Керамические датчики часто используются для тщательной очистки из-за свойств материала, присущего оксиду алюминия высокой чистоты. Традиционные ультратонкие диафрагмы из нержавеющей стали очень чувствительны к тепловому удару, резко расширяясь и сжимаясь во время стерилизации паром. Керамические датчики обладают значительно более низким коэффициентом теплового расширения, сохраняя стабильные размеры при экстремальных колебаниях температуры. Кроме того, чистый оксид алюминия химически инертен и демонстрирует исключительную устойчивость к агрессивным чистящим кислотам и едким основаниям.
Какова приемлемая точность датчика санитарного давления?
Определение приемлемой точности полностью зависит от конкретных требований контролируемого процесса. Для общего мониторинга процесса, такого как стандартное измерение уровня в резервуаре, обычно достаточно допуска погрешности плюс-минус 0,5 процента от полного диапазона. Однако для критически важных приложений, таких как дозирование фармацевтических препаратов или точный мониторинг фильтрации, инженерам часто требуются высокоточные устройства с точностью от плюс-минус 0,1 до 0,2 процента от диапазона. Всегда сверяйтесь с конкретными требованиями к процессу и техническими данными производителя.
Как обнулить датчик санитарного давления?
Обнуление санитарного преобразователя предполагает воздействие на датчик истинного атмосферного давления. Сначала изолируйте прибор от технологической линии и безопасно стравите любое захваченное давление. Убедитесь, что промывочная диафрагма полностью чистая и не содержит остатков среды. После воздействия окружающего воздуха используйте интеллектуальный коммуникатор или локальный кнопочный интерфейс устройства, чтобы установить выходной ток ровно на 4000 мА. Это устанавливает чистую базовую линию перед введением технологического давления.
Что приводит к потере нулевой точки гигиенического преобразователя перепада давления?
Дрейф нуля — одна из наиболее частых аномалий, наблюдаемых при плановой поверке. Наиболее распространенной причиной является термический стресс от многократного воздействия резких колебаний температуры во время циклов стерилизации. Механическое напряжение является еще одним важным фактором. Чрезмерное затягивание фитингов Tri-Clamp во время установки может оказать неравномерное механическое давление на корпус датчика. Кроме того, длительное воздействие сильной вибрации трубопровода от поршневых насосов может медленно привести к выходу из строя внутренней электроники, что приведет к неустойчивым нулевым показаниям.


